Calidad y producción · demo con datos de ejemplo
Control de extrusión que prevé la medida del perfil antes de que sea scrap
Para plantas de extrusión: las variables de la línea en vivo, la medida del perfil proyectada por un modelo y el ajuste sugerido que una persona aplica antes de producir scrap.
Qué resuelve
El problema
Las variables de la línea se leían en los paneles de la máquina y se ajustaban a criterio de cada turno. Una medida del perfil fuera de tolerancia se notaba hasta el control de calidad, cuando ya había scrap, y de cada orden de producción no quedaba registro de qué se movió ni por qué.
Qué hace
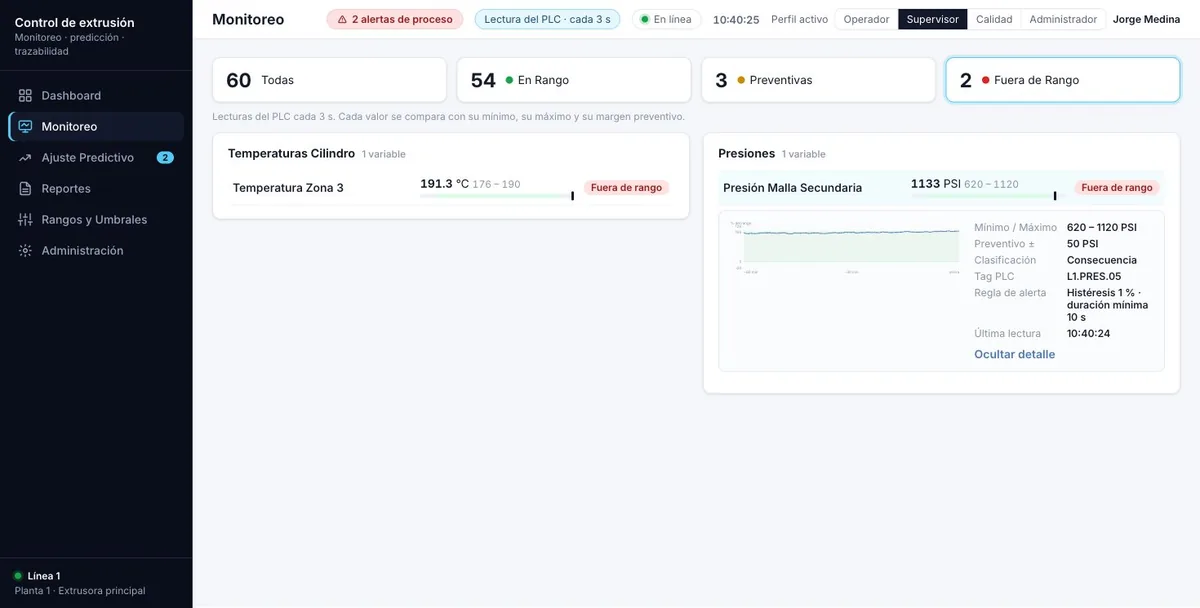
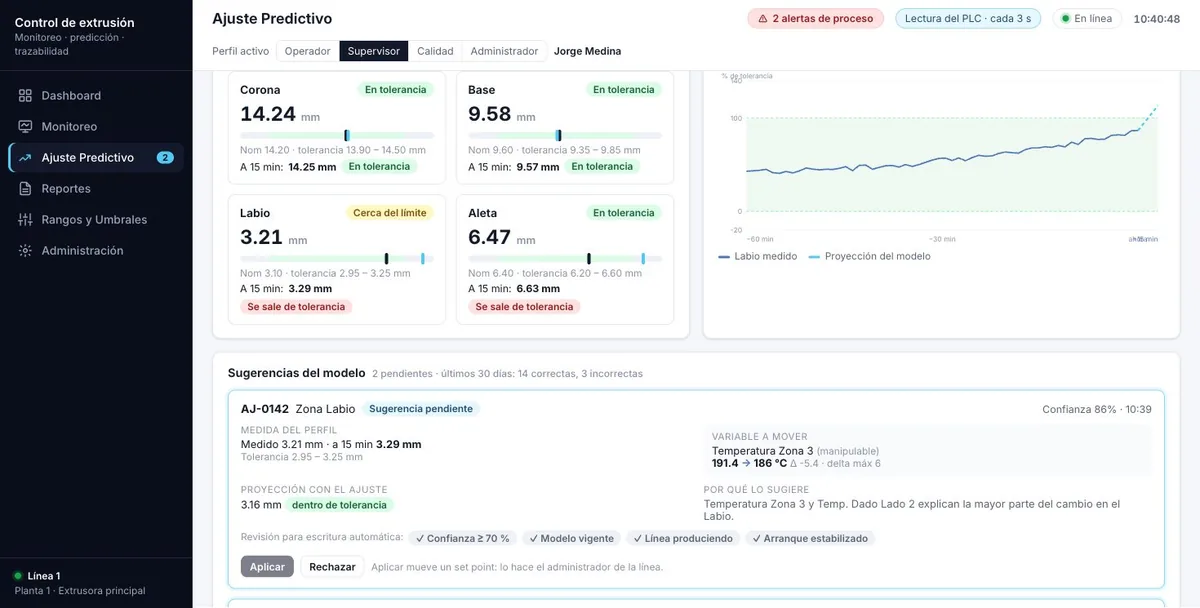
Una capa agéntica que lee el PLC y el escáner de perfil sin reemplazarlos. Vigila las variables contra sus rangos, avisa por WhatsApp, proyecta con un modelo por zona la medida del perfil y sugiere qué variable mover y cuánto. Aplicar un ajuste, cerrar una orden de producción o encender la escritura al PLC lo decide una persona.
El resultado
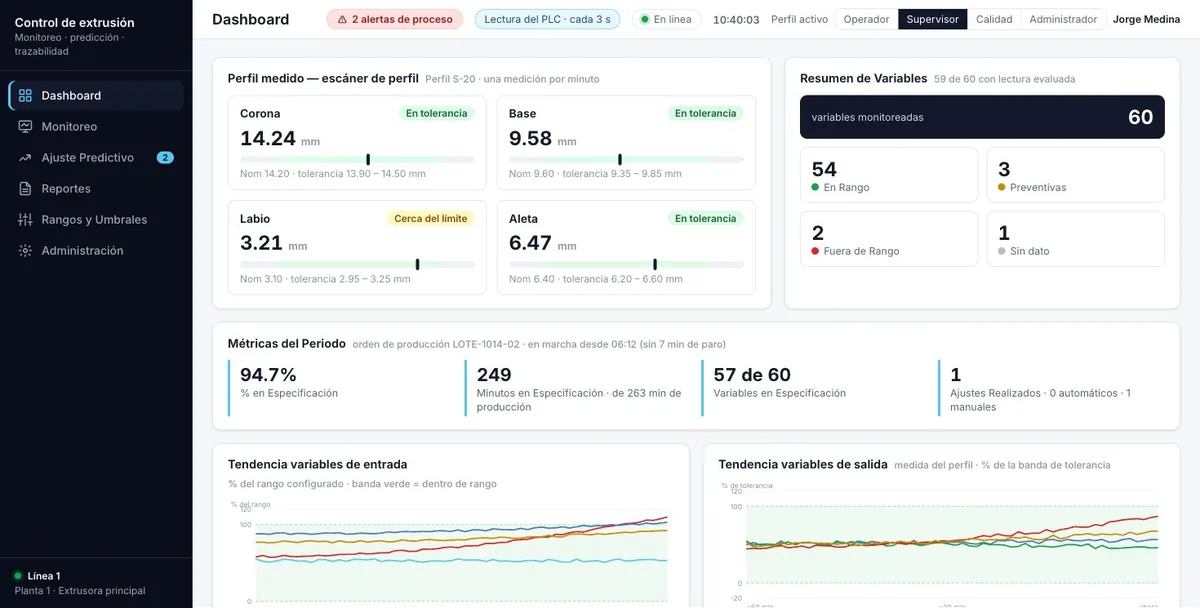
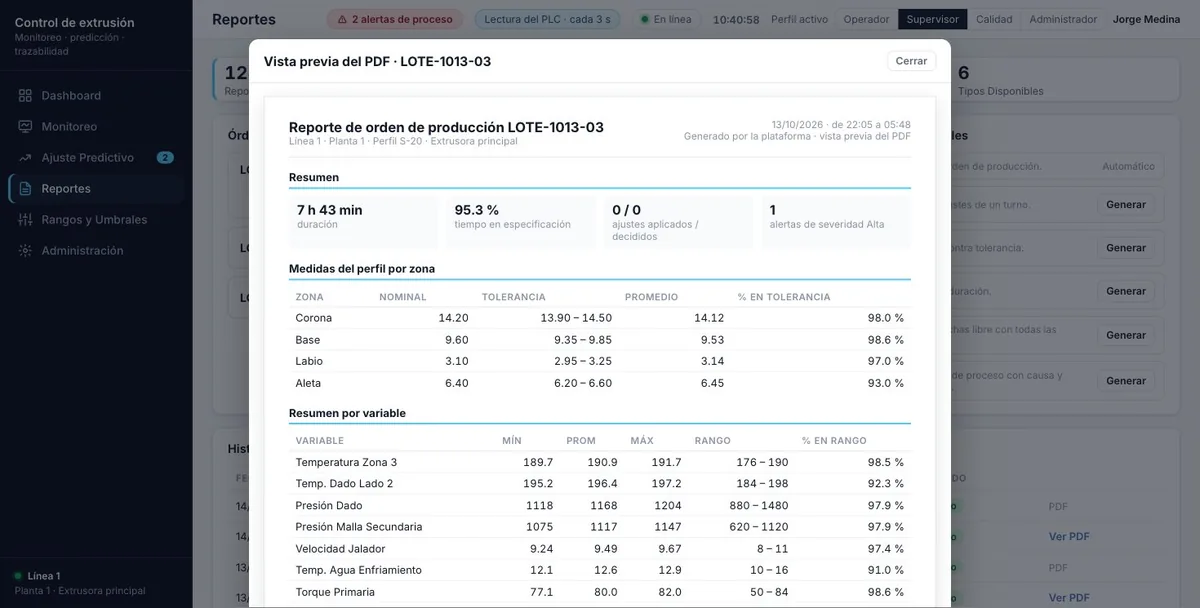
La línea se ve completa en una pantalla, la desviación del perfil se anticipa con un ajuste sugerido y cada orden de producción queda con sus eventos, ajustes, alertas y reporte, con folio y responsable.
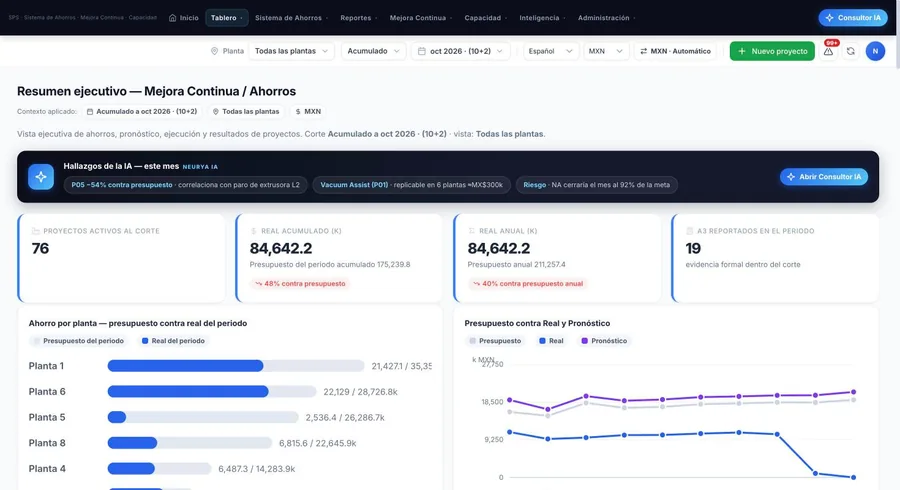
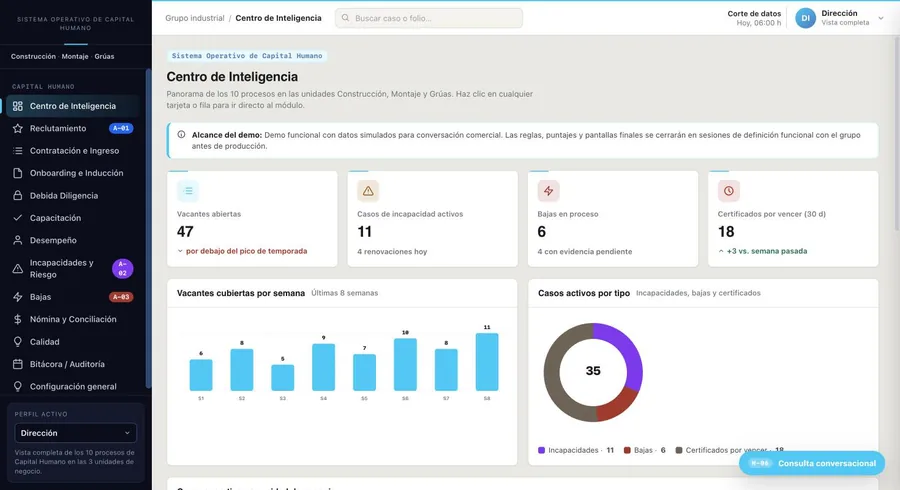
Cómo se ve
Lo ejecuta el sistema
Lee las variables del PLC y las medidas del escáner de perfil, las compara con sus rangos, evalúa el semáforo de arranque, proyecta la medida de cada zona, propone ajustes dentro de límites, envía alertas por WhatsApp según severidad, arma la trazabilidad de la orden de producción y genera su reporte PDF.
Lo decide la persona
Qué ajuste se aplica o se rechaza y por qué, qué alerta se reconoce, cuándo se cierra una orden de producción, qué rango y clasificación tiene cada variable, cuándo se reentrena el modelo y si algún día se enciende la escritura automática al PLC.
- La línea a la vistaLas variables del PLC y las medidas del perfil en una pantalla, con su estado.
- Ajustes antes del scrapEl modelo proyecta la medida y sugiere qué mover; una persona decide.
- Órdenes de producción con trazabilidadEventos, ajustes, alertas y reporte PDF de cada orden de producción, con responsable.
- El PLC no se mueve soloLa escritura automática existe detrás de tres barreras y hoy está apagada.
“Este proyecto nació de una planta de extrusión de perfiles que ajustaba la línea a criterio de cada turno y descubría el scrap en el control de calidad.”
Las variables se leían en los paneles de la máquina, los ajustes dependían de la experiencia de quien estaba en turno y no quedaba registro de qué se movió en cada orden de producción. La medida del perfil se revisaba después, cuando el material ya estaba fuera de tolerancia.
¿Cómo se vería en tu operación?
Lo revisamos contigo en 30 minutos con tus procesos y tus sistemas.